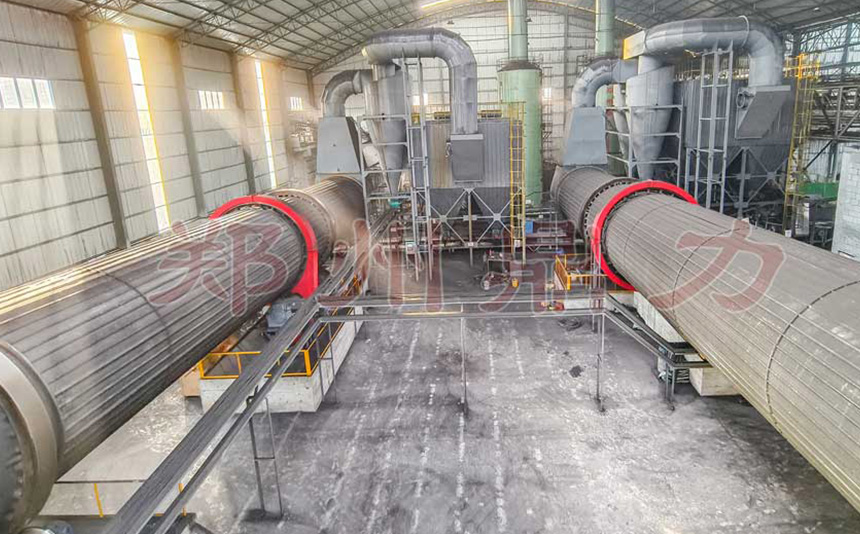
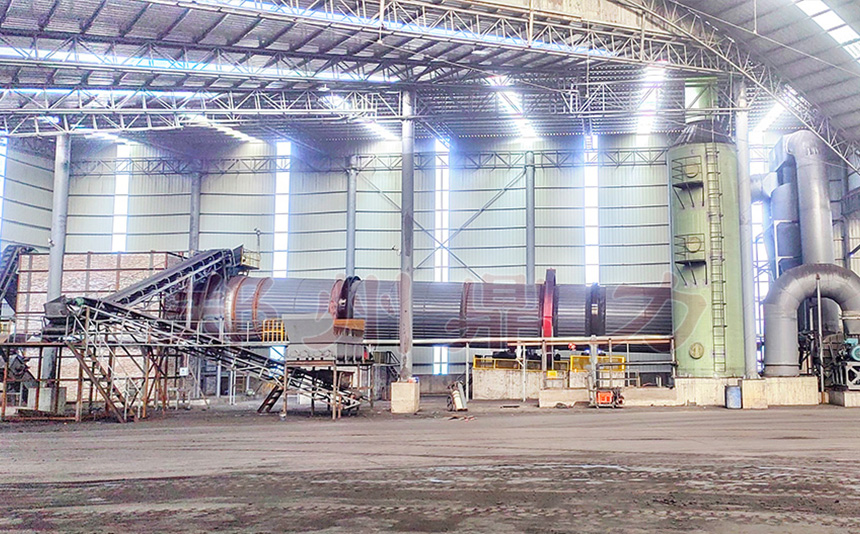
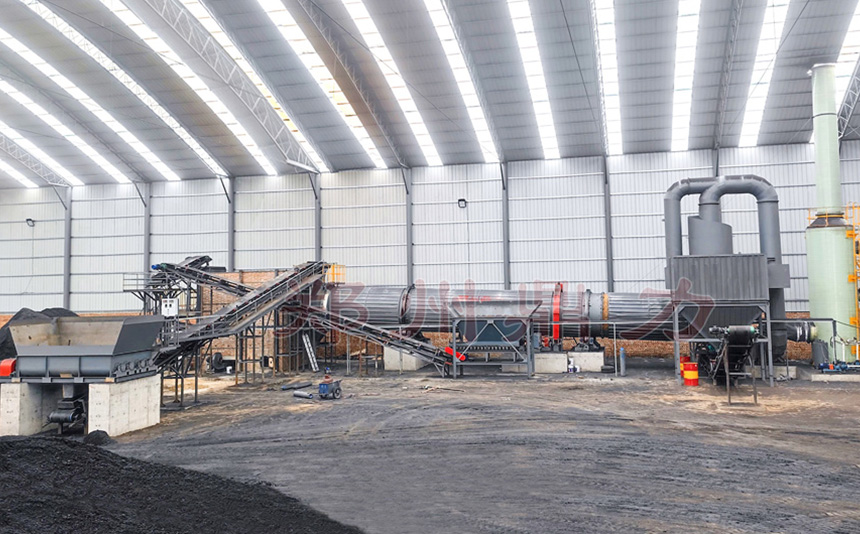
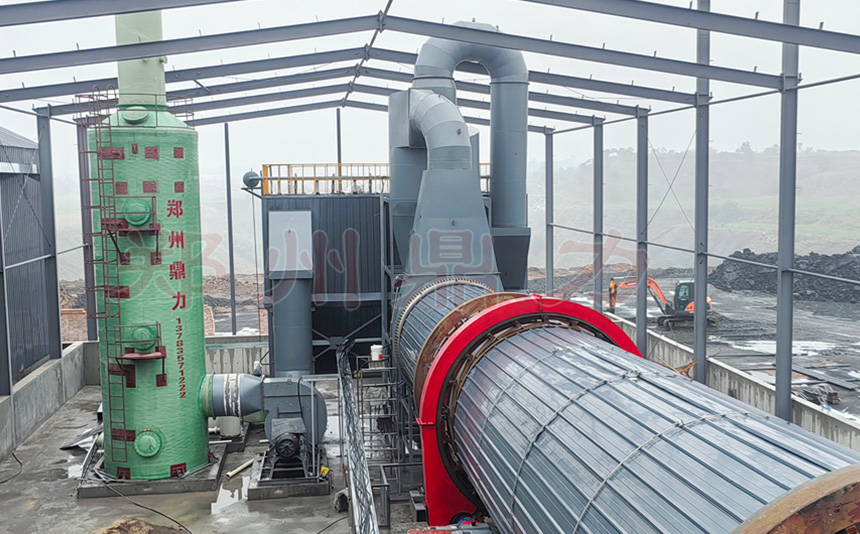
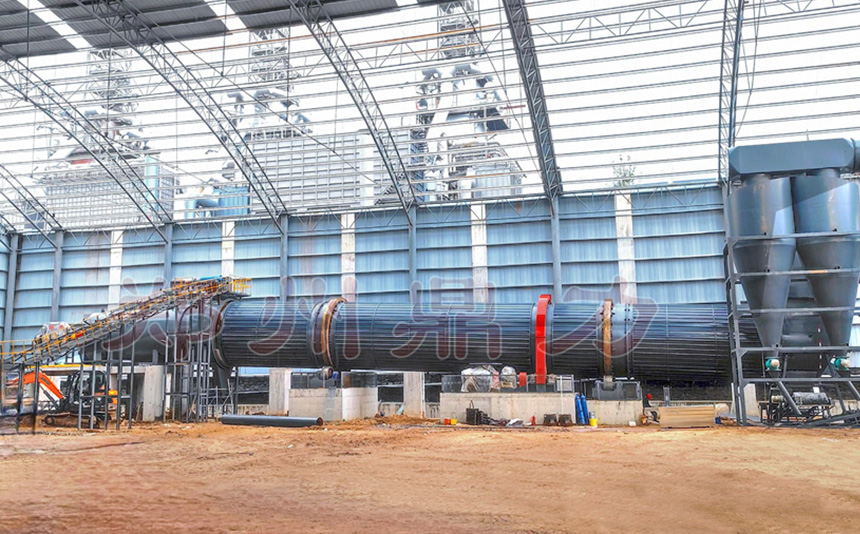
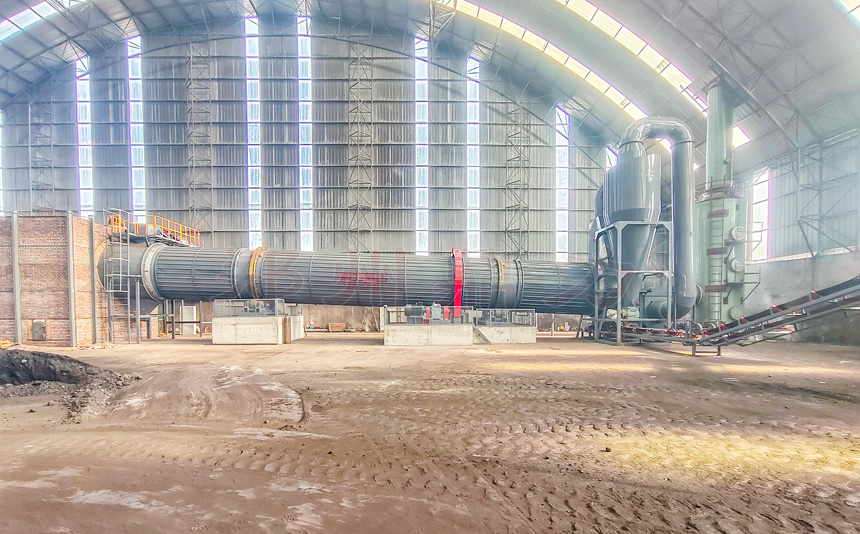
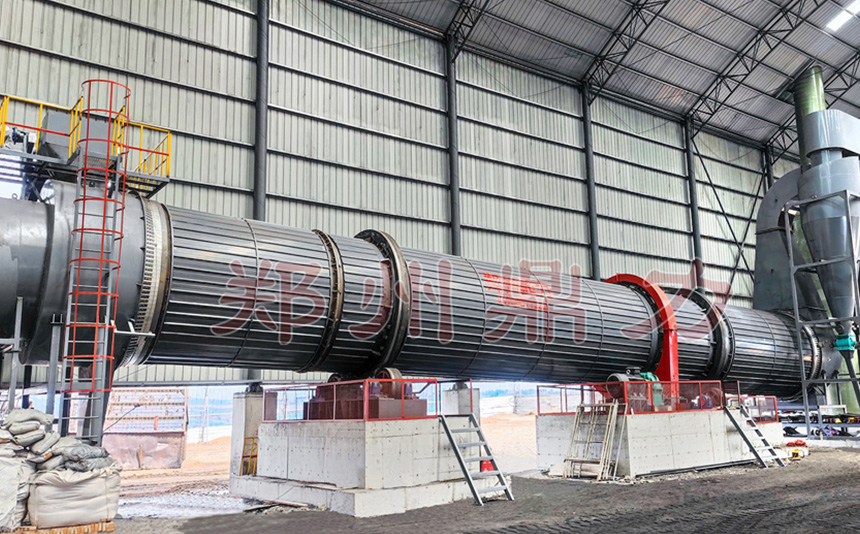
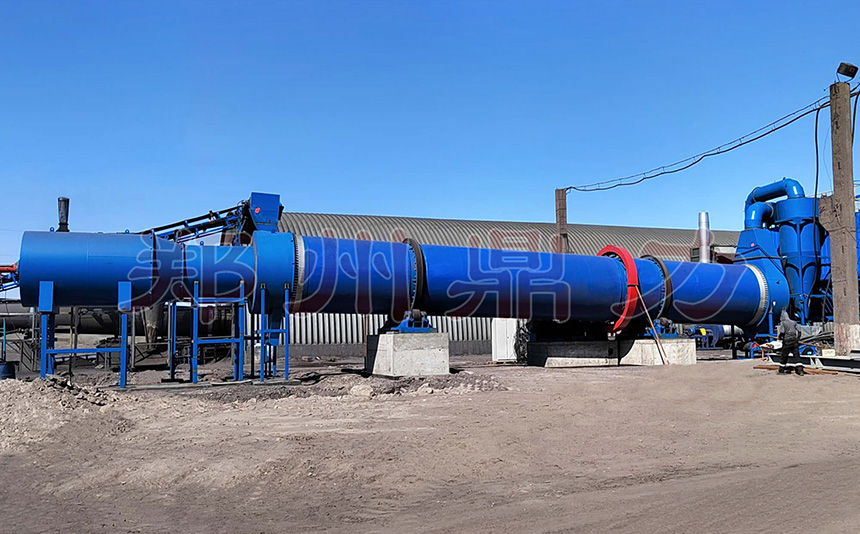
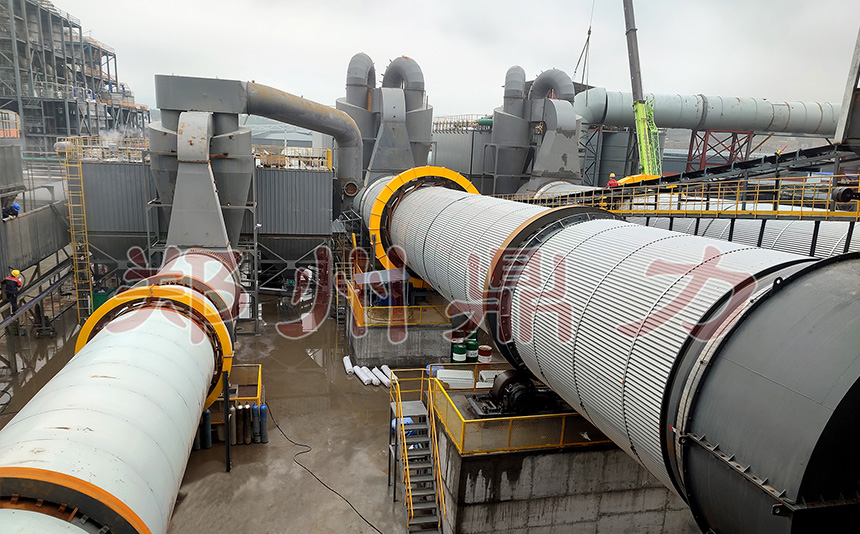
近日,哈尔滨客户在郑州鼎力新能源技术有限公司选购的土豆渣烘干机成套设备,已完成现场安装与调试工作,正式投入生产使用。

土豆加工过程产生大量湿薯渣,物料含水率高,露天堆放易发霉变质,不仅占用厂区空间,还会带来固废处理难题。烘干后的土豆渣可作为饲料原料,实现副产物资源化利用,提升项目收益。
结合哈尔滨当地气候条件以及客户产能需求,郑州鼎力配套定制土豆渣烘干整套系统,包含上料装置、滚筒烘干主机、除尘系统、电控模块等。设备采用连续化作业模式,自动化程度良好,可稳定对湿土豆渣进行脱水处理,降低物料含水率,缩小物料体积,方便储存与运输。
郑州鼎力长期深耕高湿生物质物料干燥领域,可为薯渣、果渣、酒糟等各类食品加工副产物提供烘干设备与配套工艺方案。本次哈尔滨土豆渣烘干项目顺利投产,帮助客户解决薯渣处置痛点,把加工副产物转化成可利用资源,实现固废减量化,助力食品加工企业走循环发展路线。
依托众多落地项目经验,郑州鼎力持续优化烘干设备与工艺,面向不同地区客户提供适配的物料干燥解决方案,助力更多企业做好固废资源化处理。
下一篇:返回列表 上一篇:晋城煤泥烘干项目顺利投产运行